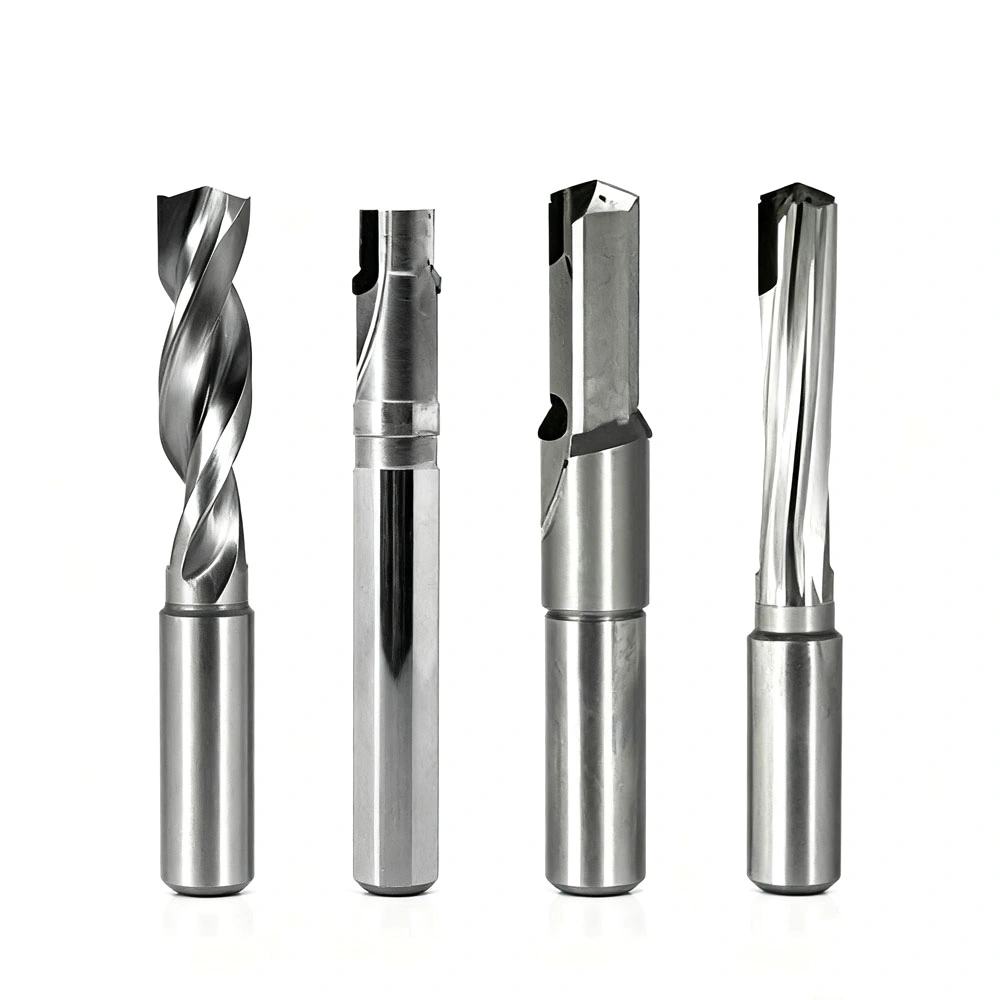


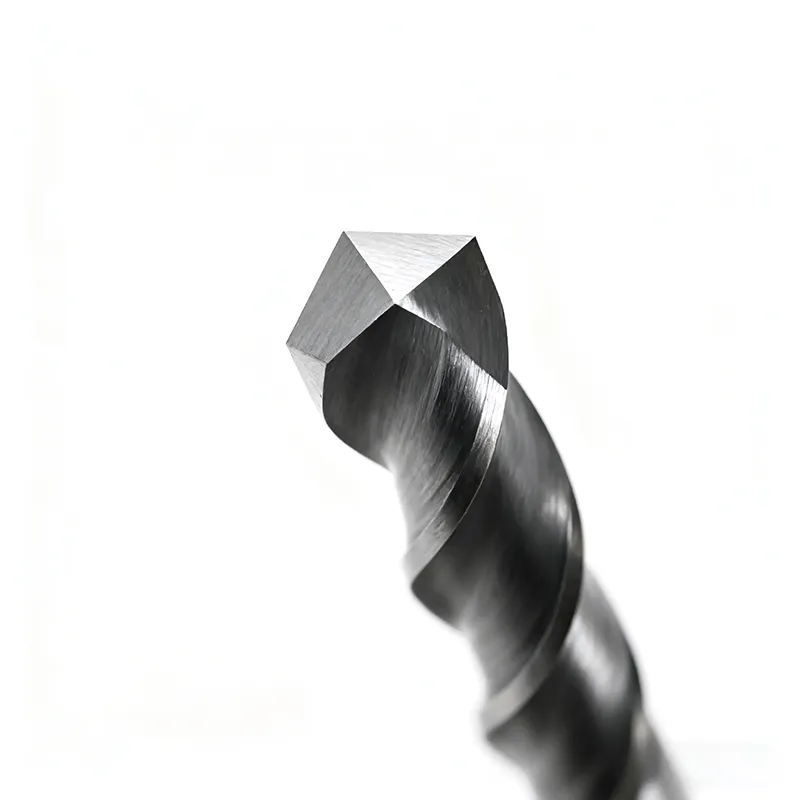
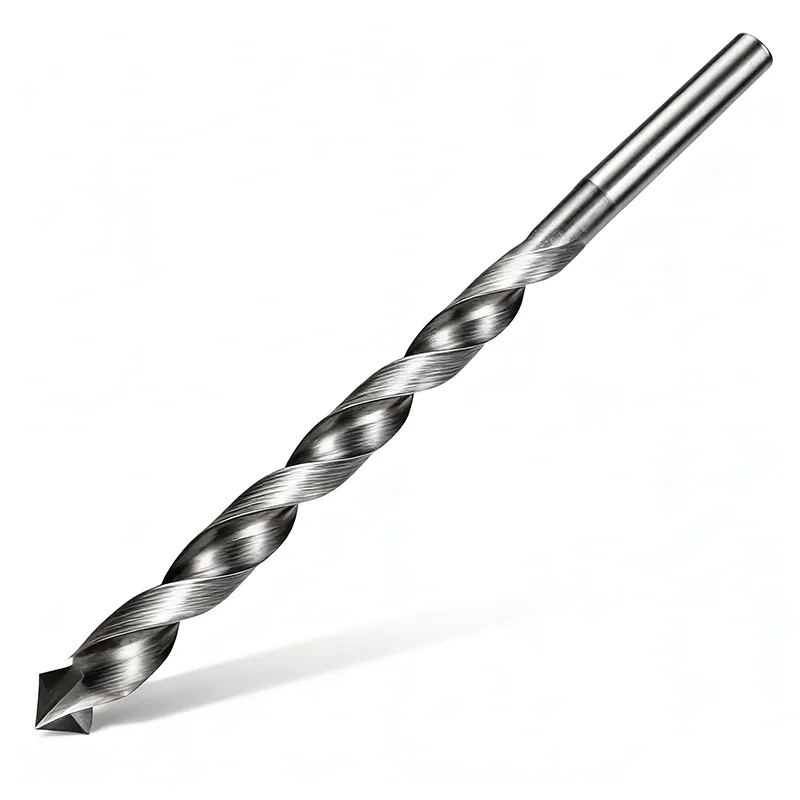
Punta da trapano in carburo di raffreddamento interno a tripla scanalatura
Wangdefu è un produttore e una fabbrica leader di utensili CNC in Cina. Ci concentriamo sulla ricerca e sviluppo e sulla produzione di utensili CNC ad alta precisione. La nostra punta da trapano in metallo duro con raffreddamento interno a tripla scanalatura combina un design scanalato a tripla elica con canali di raffreddamento interni per fornire prestazioni superiori nella lavorazione ad alta velocità e alta precisione. Questo strumento è particolarmente adatto per i settori automobilistico, robotico, aerospaziale e di produzione di stampi, migliorando significativamente l'efficienza della lavorazione e la precisione della posizione dei fori, riducendo l'usura degli utensili e i rischi di produzione.
Che cos'è la punta da trapano in carburo di raffreddamento interno a tripla scanalatura?
La punta da trapano in carburo di raffreddamento interno a tripla scanalatura è una punta da trapano in superlega con scanalature a tripla elica e canali di raffreddamento interni progettati per la lavorazione di localizzazione dei fori ad alta precisione. Il raffreddamento interno riduce le temperature dell'utensile ad alte velocità e prolunga la durata dell'utensile mantenendo la precisione del foro e la finitura superficiale.
Vantaggi tecnologici principali
La nostra punta da trapano in carburo di raffreddamento interno a tripla scanalatura è progettata per alta precisione, rigidità e prestazioni stabili in attività di lavorazione complesse, offrendo miglioramenti significativi rispetto alle tradizionali punte a due scanalature.
1. Design a tre taglienti + corpo robusto: doppia innovazione in termini di rigidità e precisione
Costruita con metallo duro submicronico, lo spessore del nucleo della punta raggiunge il 20–25% del diametro della punta, resistenza alla flessione ≥ 3200 MPa, fornendo una rigidità superiore del 30% rispetto alle tradizionali punte a due taglienti.
Il design bilanciato a tre scanalature distribuisce il carico di taglio in modo uniforme, riducendo le vibrazioni del 60%. La precisione di centratura garantisce una deviazione della rettilineità <0,02 mm/100 mm, con cilindricità e rotondità superiori.
L'angolo di punta ottimizzato di 140° e i bordi trasversali levigati riducono la forza di taglio assiale del 30%, consentendo la lavorazione diretta senza fori pilota, adatta per superfici inclinate da 0° a 30° e fori intersecanti.
2. Refrigerante interno ad alta pressione + efficiente evacuazione dei trucioli – nessun intasamento
I canali di adduzione del refrigerante erogano un refrigerante a 15–30 MPa direttamente al tagliente, migliorando la dissipazione del calore del 50% e prevenendo l'adesione del truciolo.
Il rompitruciolo poco profondo a tre scanalature, con un angolo dell'elica di 28°–32°, rompe i trucioli in corti frammenti. Rispetto a un trapano a doppio tagliente, la punta da trapano in carburo di raffreddamento interno a tripla scanalatura migliora la velocità di rimozione dei trucioli del 40%.
Il rapporto profondità/diametro (L/D) supporta fino a 8D, consentendo la lavorazione di fori profondi senza rischi di intasamento.
3. Multistrato + Adattabilità dei materiali: maggiore durata e maggiore efficienza
I rivestimenti disponibili includono TiAlN, TiCN e PVD multistrato a base Altin, con durezza HV2200+ e resistenza all'ossidazione fino a 1150°C.
Il materiale del corpo utensile può essere personalizzato per ghisa, acciaio, leghe ad alta temperatura, ecc., prolungando la durata della scanalatura singola del 30% e aumentando le velocità di avanzamento del 20%, migliorando la produttività complessiva del 30%.
4. Produzione di precisione + ampia compatibilità: ideale per la produzione in lotti
Eccentricità del tagliente ≤ 0,01 mm, tolleranza del diametro ± 0,03 mm, rugosità superficiale Ra 1,6–3,2 μm.
Compatibile con centri di lavoro, linee di produzione dedicate, codolo cilindrico, cono Morse, interfacce BT/HSK. Supporta fori passanti, fori ciechi e operazioni di alesatura; misure fuori standard disponibili su richiesta.
Parametri principali del prodotto
|
Tipo di parametro |
Opzioni disponibili |
|
Tipo di strumento |
Punta per refrigerante a tre taglienti per uso generale, tipo per fori profondi (8D), specializzata in fori inclinati/intersecanti |
|
Materiale del corpo dell'utensile |
Metallo duro submicronico (base resistente all'usura HRC60) |
|
Tipo di rivestimento |
TiAlN, TiCN, PVD multistrato a base Altin, non rivestito |
|
Diametro del foro |
φ1,2–φ39 mm (standard), diametri maggiori personalizzabili |
|
Rapporto profondità/diametro (L/D) |
3D, 5D, 8D (foro profondo), personalizzabile fino a 25D |
|
Tipo di gambo |
Gambo dritto, cono Morse (1–4), BT30/BT50/HSK |
|
Metodo di raffreddamento |
Refrigerante interno ad alta pressione (15–30 MPa), Refrigerante esterno |
|
Precisione di lavorazione |
Tolleranza del foro IT9–IT10, rugosità superficiale Ra1,6–3,2μm |
|
Materiali adatti |
Acciaio al carbonio, acciaio legato, acciaio inossidabile, ghisa, leghe di titanio, leghe ad alta temperatura, acciaio per stampi, acciaio pretemprato (HRC40–55), ecc. |
Parametri di taglio consigliati
|
Materiale |
Velocità di taglio (Vc) |
Alimentazione (f) |
Pressione del liquido di raffreddamento |
|
Acciaio al carbonio 45# |
80–150 metri/min |
0,10–0,25 mm/giro |
15-20MPa |
|
Acciaio inossidabile 304 |
60–80 m/l |
0,08–0,20 mm/giro |
20–30MPa |
|
Ghisa Grigia |
100–160 m/m |
0,15–0,30 mm/giro |
15–25MPa |
|
Lega di titanio (TC4) |
30–50 m/l |
0,05–0,15 mm/giro |
25–30MPa |
|
Acciaio pretemprato (HRC45) |
70–90 m/l |
0,08–0,18 mm/giro |
20–25MPa |
Note
Per L/D >8D, adottare la “strategia di taglio a strati + gap truciolo”.
Utilizzare un angolo di spoglia ampio per materiali appiccicosi.
Mantenere il liquido refrigerante pulito per evitare il blocco del canale interno.
Applicazioni tipiche
Produzione automobilistica Utilizzando una punta da trapano in carburo a raffreddamento interno a tripla scanalatura, vengono lavorati fori intersecanti 5D da φ10 mm a una velocità di taglio di 80 m/min con una velocità di avanzamento di 0,15 mm/giro. La durata del singolo utensile supera i 3.500 fori, con deviazione del foro controllata entro <0,02 mm, soddisfacendo pienamente i requisiti di assemblaggio di precisione.
Attrezzature energetiche Cuscinetto girevole per energia eolica 42CrMoV con fori profondi (φ39mm, profondità 280mm), sistema di raffreddamento ad alta pressione, velocità di taglio 135 m/min, avanzamento 0,3 mm/giro, evacuazione continua del truciolo, finitura superficiale Ra1,6μm.
Produzione di stampi Fori profondi 8D in acciaio per stampi SKD11, design rigido a tre scanalature + efficiente evacuazione del truciolo previene vibrazioni e graffi, tolleranza del foro ± 0,03 mm, nessuna lucidatura secondaria richiesta.
Aerospaziale Fori inclinati delle parti in lega di titanio, il refrigerante ad alta pressione riduce la temperatura di taglio, il design di centratura a tre eliche evita la deviazione del foro, l'efficienza di lavorazione è aumentata del 40% rispetto alle tradizionali punte a due eliche, soddisfacendo gli standard di precisione di livello aerospaziale.

Invia richiesta
Informazioni di contatto
-
Indirizzo
N. 2, N. 21 Mold Road, Daqi Street, distretto di Beilun, Ningbo, provincia di Zhejiang Cina
-
tel
-
E-mail
Invia i dettagli del tuo progetto per ricevere rapidamente un preventivo per utensili da taglio CNC, prototipi lavorati a CNC, blocchi valvole CNC. I nostri esperti ottimizzeranno costi e tempistiche per garantirti una soluzione di alta qualità.
prodotti correlati


Consigli sulle notizie